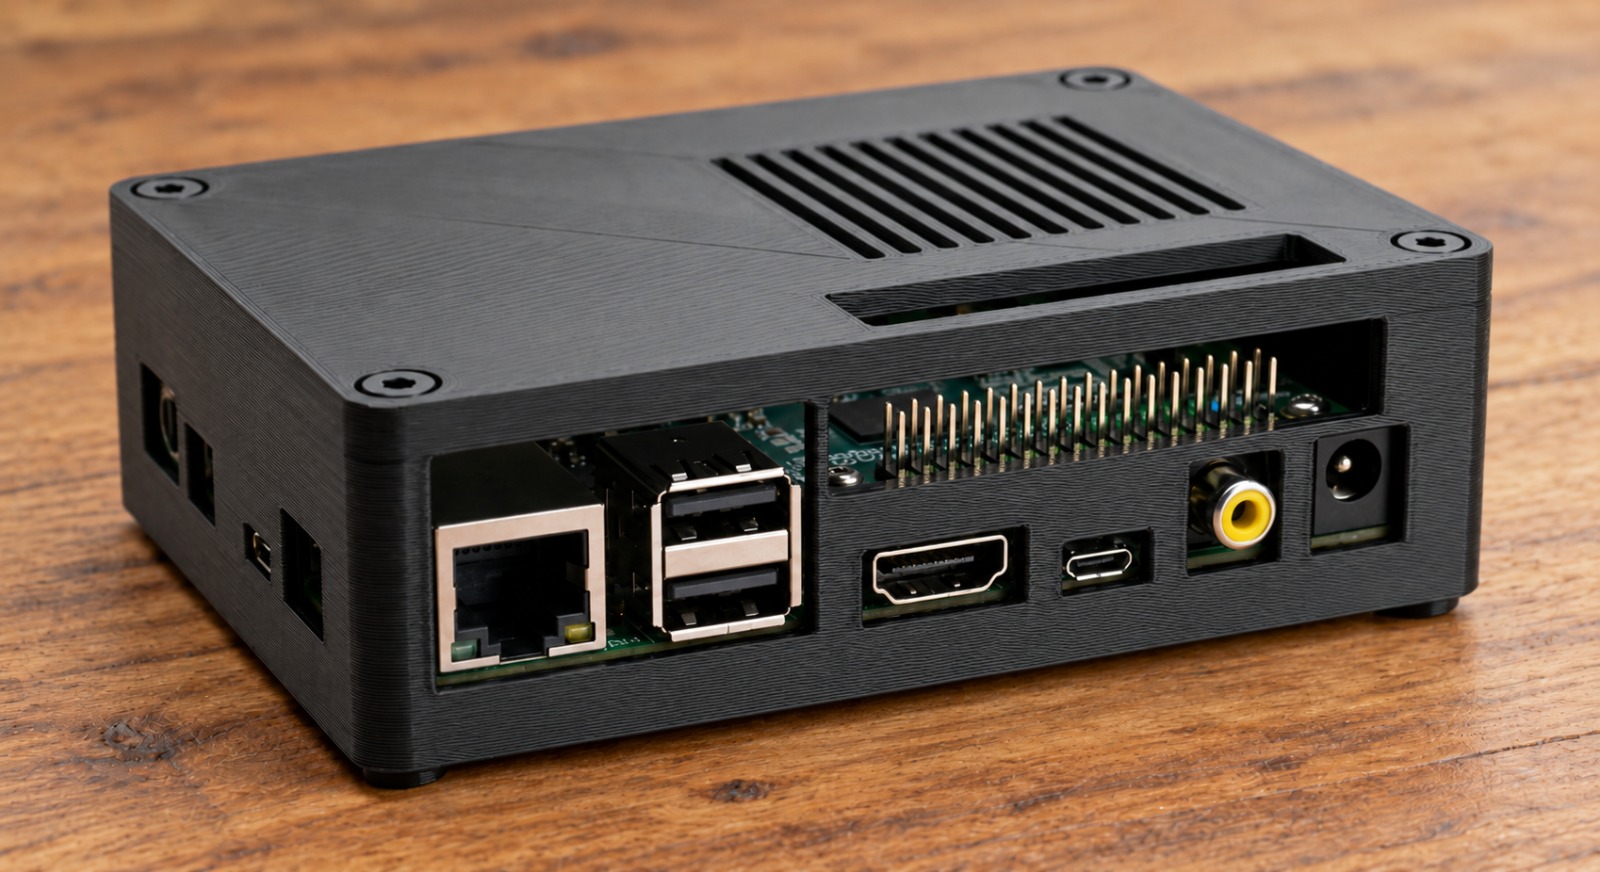
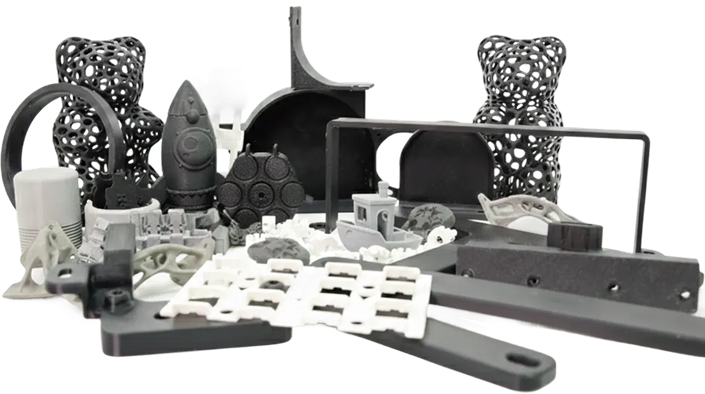
Welk 3D-printmateriaal is geschikt voor jouw onderdeel? Dat hangt af van de mechanische belasting, temperatuur, vocht, slijtage en gewenste nauwkeurigheid. Materialen zoals PA12, ASA, TPU en PPA-CF hebben uiteenlopende eigenschappen, maar zijn niet altijd rechtstreeks vergelijkbaar. Met onze materiaalvergelijker maak je een eerste selectie. Voor een definitieve materiaalkeuze zijn officiële fabrikantdatasheets en de werkelijke gebruiksomstandigheden bepalend.
Welke 3D-printmaterialen zijn er?
Bij Dextro-Tech werken we met verschillende productietechnieken en materiaalfamilies.
Fused Deposition Modeling (FDM/FFF) verwerkt kunststof filament laag voor laag. We gebruiken onder andere PETG HF, ASA, TPU, PC, PA6-CF, PAHT-CF, PET-CF, PPA-CF en iglidur-materialen.
Multi Jet Fusion (MJF) verwerkt kunststofpoeder tot functionele onderdelen. Beschikbare materialen zijn onder andere PA12, PA12 GB, PA11 en TPU.
Selective Laser Melting (SLM) verwerkt metaalpoeder tot onderdelen in bijvoorbeeld RVS 316L, AlSi10Mg, Ti6Al4V, 1.2709 en 17-4PH.
Large Format Additive Manufacturing (LFAM/FGF) verwerkt kunststofgranulaat. [SPECIFIEKE MATERIALEN EN MACHINEGEGEVENS AANVULLEN]
Kun je 3D-printmaterialen rechtstreeks vergelijken?
Niet zonder de testomstandigheden te controleren.
Een treksterkte van 60 MPa uit de ene datasheet is niet automatisch vergelijkbaar met dezelfde waarde uit een andere. De eigenschappen worden onder andere beïnvloed door:
- Printoriëntatie: eigenschappen in XY kunnen verschillen van die in de Z-richting.
- Testmethode: treksterkte, buigsterkte en slagvastheid meten verschillende eigenschappen.
- Vochtconditie: vooral polyamiden kunnen door vocht andere mechanische eigenschappen krijgen.
- Temperatuur: sterkte, stijfheid en kruipgedrag veranderen met de temperatuur.
- Productieproces: machines, instellingen en nabewerking beïnvloeden het eindresultaat.
Volgens Bambu Lab bedraagt de XY-buigsterkte van PA6-CF 151 MPa in droge toestand en 95 MPa na vochtconditionering. Dat is een verschil van ongeveer 37%.
Onze materiaalvergelijker is daarom een praktische keuzehulp, geen officiële of volledig gestandaardiseerde materiaalvergelijking. Voor een daadwerkelijke materiaalkeuze moeten de actuele fabrikantdatasheets onder de juiste testomstandigheden worden beoordeeld.
Welk 3D-printmateriaal past bij welke toepassing?
| Toepassing | Eerste materiaalkeuze | Belangrijkste aandachtspunt |
|---|---|---|
| Functionele machineonderdelen | PA12 | Belasting en maatvoering |
| Stijve behuizingen | PA12 GB | Stijfheid versus taaiheid |
| Buitenonderdelen | ASA / ASA-CF | UV- en weersbestendigheid |
| Functionele prototypes | PETG HF | Temperatuur en belasting |
| Flexibele onderdelen | TPU | Hardheid en vervorming |
| Stijve technische onderdelen | PA6-CF / PPA-CF | Vocht en printoriëntatie |
| Verhoogde temperaturen | PAHT-CF / PET-CF | Langdurige temperatuurbelasting |
| Glijlagers en geleidingen | iglidur | Wrijving en slijtage |
| Voedingsmachines | iglidur i151 / A350 | Voedselcontactvoorwaarden |
| Metalen onderdelen | 316L / AlSi10Mg / 1.2709 | Sterkte, corrosie en nabewerking |
Dit zijn uitgangspunten voor een eerste selectie. De daadwerkelijke toepassing bepaalt of het materiaal geschikt is.
Is PA12 sterker dan PA12 GB?
Niet automatisch. Glasparelvulling verhoogt vooral de stijfheid en kan de maatvastheid verbeteren, maar betekent niet dat alle mechanische eigenschappen beter worden.
Voor een stijve machinebehuizing kan PA12 GB interessant zijn. Bij onderdelen die schokken moeten opvangen of enigszins moeten kunnen vervormen, kan standaard PA12 geschikter zijn.
Hetzelfde geldt voor koolstofvezelversterkte filamenten. Een hogere stijfheid betekent niet automatisch meer taaiheid.
Waarom is nauwkeurigheid belangrijk bij 3D-geprinte machineonderdelen?
Een materiaal kan sterk genoeg zijn, maar alsnog ongeschikt blijken door onvoldoende maatnauwkeurigheid.
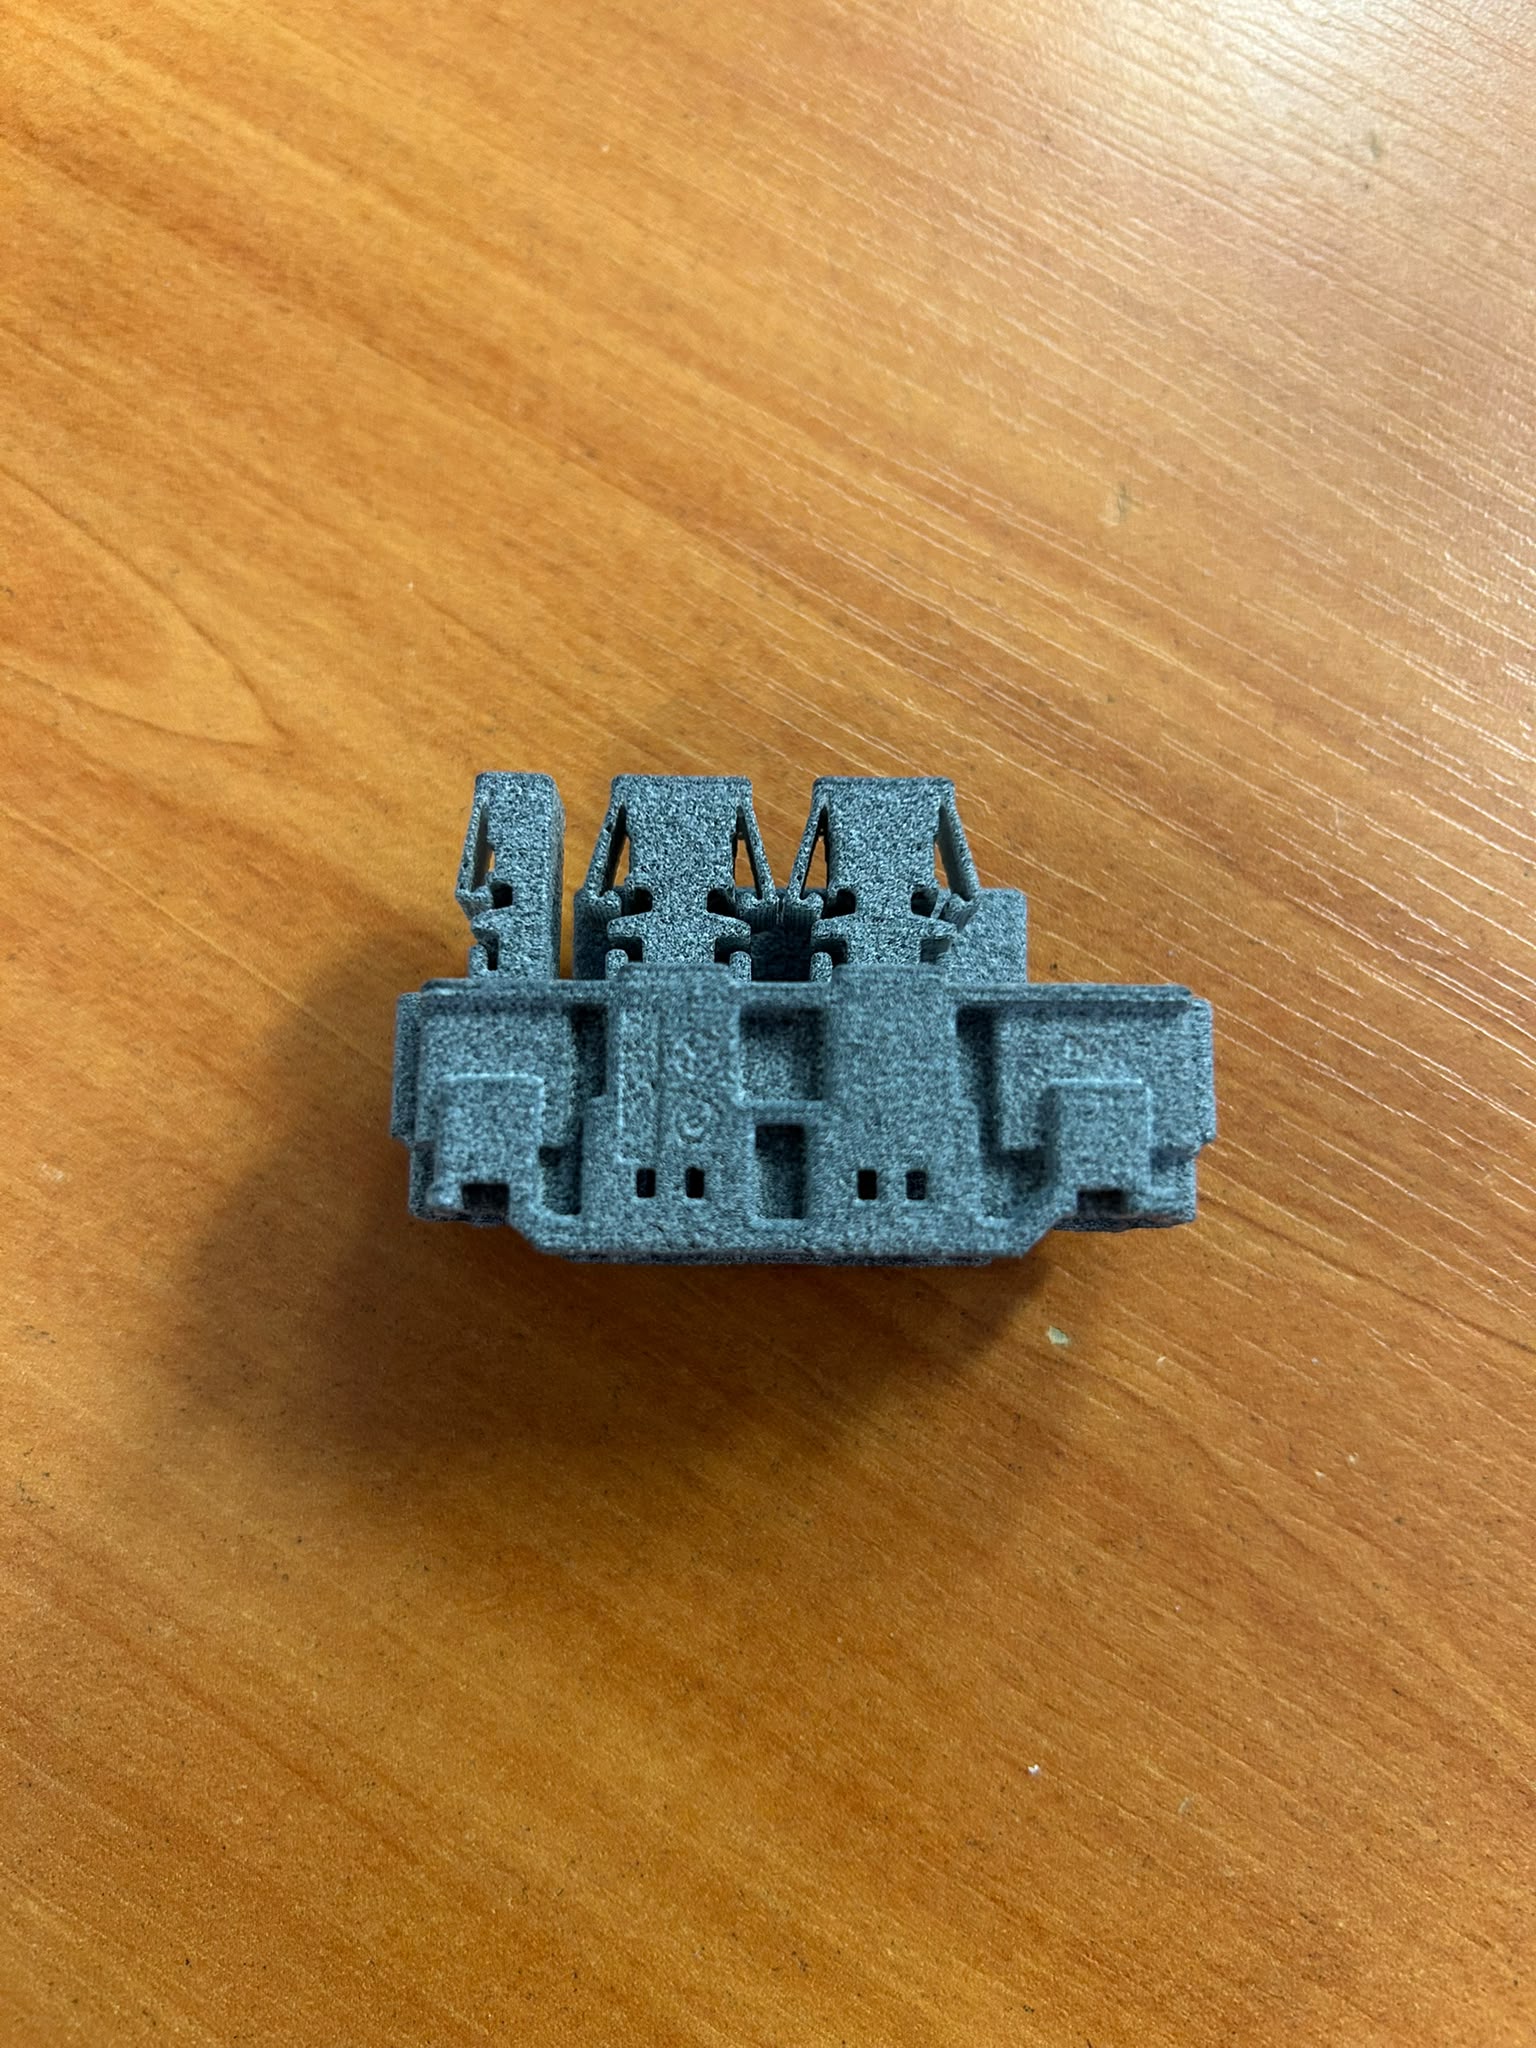
Praktijkvoorbeeld: een stekkerbehuizing voor een industriële machine
Stel dat een kunststof stekkerbehuizing moet worden geproduceerd voor een machine. De elektrische contacten moeten nauwkeurig gepositioneerd worden, de stekker moet goed aansluiten en de vergrendeling moet herhaaldelijk functioneren.
Bij zo’n onderdeel zijn vooral de volgende eigenschappen belangrijk:
- Hart-op-hartafstand van de contactopeningen.
- Passing tussen beide connectorhelften.
- Maatvoering van de vergrendeling.
- Vervorming bij montage en demontage.
- Maatvastheid bij temperatuurverschillen.
FDM met PETG HF en MJF met PA12 kunnen als eerste productierichtingen worden onderzocht.
Voor een eerste pasproef kan FDM praktisch zijn. MJF kan interessant zijn voor complexe geometrieën of kleine series. Maar geen van beide technieken garandeert automatisch de vereiste nauwkeurigheid.
Daarom leggen we de kritische maten vast op een technische tekening. Vervolgens beoordelen we de maakbaarheid, meten we proefonderdelen en testen we de passing met de daadwerkelijke connector.
Bij elektrische toepassingen moeten bovendien de isolatie-eigenschappen, temperatuurbelasting en eventuele brandveiligheidseisen worden gecontroleerd.
Een sterk materiaal is dus niet automatisch het juiste materiaal. De combinatie van nauwkeurigheid, maatvastheid en functionaliteit bepaalt of het onderdeel betrouwbaar werkt.
Welk materiaal is geschikt voor hoge temperaturen of slijtage?
Voor toepassingen met verhoogde temperaturen komen onder andere PC, PAHT-CF, PET-CF en PPA-CF in beeld.
Hierbij is het verschil tussen de Heat Deflection Temperature (HDT) en de continue gebruikstemperatuur belangrijk. HDT is gemeten onder een specifieke belasting en geeft niet aan dat een onderdeel langdurig bij die temperatuur kan functioneren.
Bij bewegende onderdelen zijn juist contactdruk, wrijvingscoëfficiënt en slijtage belangrijk.
igus ontwikkelt hiervoor speciale iglidur-materialen. Volgens de fabrikant is iglidur i151 geschikt voor bepaalde voedselcontacttoepassingen onder de opgegeven voorwaarden.
Wat bepaalt de kosten van een 3D-printmateriaal?
Niet alleen de materiaalprijs, maar ook printtijd, aantallen, geometrie, toleranties en nabewerking bepalen de kosten.
Stel dat een FDM-onderdeel vier uur printtijd vraagt. Voor twaalf onderdelen is dat 48 machine-uren bij opeenvolgend printen. Een reductie van 15% in printtijd bespaart dan 7,2 machine-uren.
Dat betekent niet automatisch dat de totale productiekosten ook 15% lager worden. Een goedkoper filament levert dus niet vanzelfsprekend het goedkoopste functionele onderdeel op.
Wanneer is een materiaal niet geschikt?
Een materiaal met een hoge datasheetsterkte kan alsnog falen door vochtopname, kruip, vermoeiing of een ongunstige printoriëntatie.
Ook een hogere stijfheid door vezelversterking betekent niet automatisch dat een onderdeel beter bestand is tegen schokken.
Bij nauwkeurige passingen, langdurige belasting of veiligheidskritische toepassingen kunnen aanvullende berekeningen, metingen en praktijktesten noodzakelijk zijn.
Hoe kies je het juiste 3D-printmateriaal?
Begin bij de functie van het onderdeel. Welke krachten werken erop? Welke maten zijn kritisch? Met welke temperatuur, chemicaliën, vochtigheid en slijtage krijgt het te maken?
Gebruik vervolgens onze materiaalvergelijker om een eerste selectie te maken. Raadpleeg voor de definitieve keuze de officiële fabrikantdatasheets en beoordeel de eigenschappen onder de werkelijke gebruiksomstandigheden.
Wil je weten welk materiaal en welke productietechniek bij jouw onderdeel passen? Stuur ons een e-mail via info@dextro-tech.com, vraag direct een offerte aan via de knop rechtsboven of neem contact met ons op via WhatsApp.
Stuur gerust je 3D-model, technische tekening en belangrijkste eisen mee. Wij kijken met je mee naar de juiste materiaalkeuze, productietechniek en toleranties.